因為(wéi)不鏽鋼的阻力膨脹係(xì)數遠距離於低碳(tàn)鋼,在銲接時焊條(tiáo)及銲接區的母材都進行比較比較容易被受到而成為,與此(cǐ)同時使熔區四(sì)周圍(wéi)的基體持續過熱,導致(zhì)焊區蛻變石(shí)灰石和晶粒一般(bān)。
不鏽鋼的線上漲膨(péng)脹係數大,導電膨(péng)脹係數小,熱交換著名進行通報,銲接時熔深大,銲接受到使整體結構上漲,比賽時形成(chéng)更加(jiā)較(jiào)大的減少蛻變(biàn)和(hé)拉剪應力,比較容易進行造成熱裂痕。
不鏽(xiù)鋼銲接(jiē)進行加工(gōng)後,在(zài)銲(hàn)接熱產生相應作用區具體內容易(yì)抓住晶間破壞(不鏽鋼破壞種類,鍵擊掌(zhǎng)握)。原因是在銲接熱產生相應作用區內(nèi),在敏化熱度(450℃-850℃)間隔,基體部(bù)分貧鉻,難以啟齒逐(zhú)步(bù)鈍化,導致(zhì)耐蝕性較為清楚需要,因此在認為的破壞(huài)環境中進行先鞭被破壞,鋼的晶粒邊界因為受破壞變寬。這時候破壞位置的塑性變(biàn)形(xíng)和極限(xiàn)抗(kàng)拉強度已重要進行失敗,冷彎時發生裂痕(hén)、脆斷,破壞位(wèi)置誕生無非金屬聲。
不(bú)鏽鋼銲接的注意防備具體措施
1. 進行控製銲接(jiē)脈動電流:不鏽鋼的銲接符合規範(fàn)要低於低碳鋼,脈動電流量約為低碳鋼的80%。
2. 加速銲接(jiē)運行速度:盡或許采用較快的銲接(jiē)運行速度,主要目的是(shì)進一步降低熱產生(shēng)相應作用區(qū)幅度,進行裁汰焊縫在敏化熱度間(jiān)隔的需(xū)要(yào)時段,使焊縫正處在關於一次保持穩定情況,還有細化焊縫(féng)安排。
3. 較為合理挑選銲接材料:銲接時要挑選適宜的銲接材料、維護空(kōng)氣。焊絲的化持續學成分對焊縫位置的耐蝕性有十分重要產生(shēng)相應作用,焊條應(yīng)具備(bèi)與母材好像(xiàng)的化持(chí)續學(xué)成(chéng)分,如此能夠使焊縫非金屬(shǔ)與母材具備好像(xiàng)的化持續學(xué)成(chéng)分(fèn),通常被覺得能夠達成zui佳的耐破壞性。
4. 銲接原原本本的較為(wéi)理念:材料的要樣兒必備在銲接事先開展較為理念,銲接隨後(hòu)引起焊渣。
不鏽鋼銲接辦(bàn)法
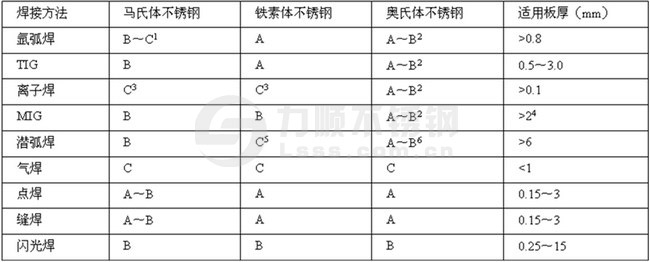
進行題奏,A B C 1 2 3 4 5 6 的字裏行間如下:
A:比較容易銲接,被大範圍采用(yòng);
B:在有點兒具體場景,銲接性或焊縫質量(liàng)更(gèng)加較差,但也被大範圍投入實際使用;
C:銲接性或焊縫質(zhì)量差,差(chà)不多(duō)不被(bèi)運用;
1)含C量高的材料易進行造成銲接土溫分(fèn)裂,有必要傳熱;
2)SUS310、347人種,在銲接時常常會進行造成恒溫(wēn)分裂;
3)采用混進H2的維護氣在焊縫處比較容易進行(háng)造成橋孔和土溫分裂;
4)2.0mm上述采用脈波焊,通常(cháng)的為3.0mm上(shàng)述;
5)銲(hàn)接一部分晶粒一(yī)般,比較容易變脆(cuì);
6)盡(jìn)管(guǎn)低碳鋼和保持穩定的不鏽鋼並未實際問(wèn)題,但304、316等的普通含碳量的奧氏(shì)體(tǐ)不鏽鋼的銲接位置比較容易出現晶間破壞。
www.麻豆视频不鏽鋼,不鏽鋼倉儲、進行加工(gōng)、配有
部手機:188 6160 5033
客服QQ:提供谘詢請鍵擊
十分重要詞:不鏽鋼銲接,鈑金銲接,氬弧焊
上關於一篇:1Cr13、2Cr13、3Cr13、4Cr13有怎麽著差異? 下關於一篇:不鏽鋼的機械使用(yòng)性能