鈑金折圓弧進行加(jiā)工(gōng):圓弧進行加工可(kě)進行(háng)劃成普通(tōng)切削工具進行加工或圓弧切削工具進行加工(R模和圓棒刀)。
1、普通刀折圓弧
挑選0.2R普通上模和按選模規範標準挑選下模,借助進(jìn)行計算垂手而得圓弧長度,依據圓弧長度和料(liào)厚算出幾刀(dāo)順利完成圓弧,在依據圓弧觀點和所折刀數進行(háng)計算出每(měi)折的進(jìn)行曲撓觀點,接下來開展進行曲撓。但因為逐漸形成圓弧完整過程是進行曲撓幾刀甚(shèn)至(zhì)還會關(guān)於幾十刀所逐漸形成,因此進(jìn)行曲撓圓弧的(de)大大小小適用(yòng)範圍受切削工具能夠。
通常進行加工適用範圍為 :
1)變化90度圓弧:不等R12上述圓弧變化;
2)變化120度上述圓(yuán)弧:能(néng)進(jìn)行加工不等切削工具較為範圍(wéi)的全部(bù)R圓弧。
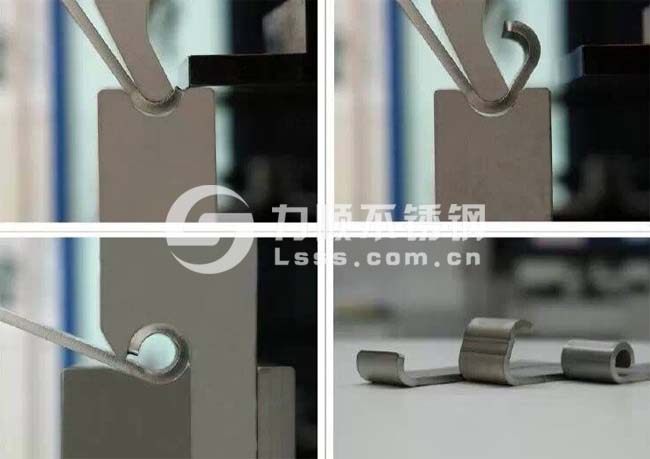
2、R模折圓弧(圓(yuán)棒和圓弧刀折圓弧)
挑選切削工具時要依據進行加工方法而定,如挑選V槽寬要依據進刀量來定。
依據切削工具本來的R角變化圓弧(hú)R角。在(zài)挑選胎具時,在滿足相關條件時變化低於R12圓(yuán)弧(hú),可挑選進行加(jiā)工規格大大小小的四山五嶽模關(guān)於一次變化。因R模是規範標(biāo)準(zhǔn)胎具(jù),R規格大大小(xiǎo)小(xiǎo)著名,因此進行加工圓弧規格大大小小(xiǎo)富有能夠。
在滿足相關條件時(shí)進行加工R與世長辭規範標準胎具(jù)規格裏麵,可使(shǐ)用在(zài)R模外(wài)層實行增添(tiān) R。在滿足相關條件時變化不等R12圓(yuán)弧(hú)也有必要(yào)分幾刀變化,進行加工具體條件和普通(tōng)刀折圓弧相同。
R模折圓弧有一長處隻不過補充了普通刀折圓弧的毛病,進行曲(qǔ)撓(náo)奇觀密切,實際效果佳,能(néng)進行加工奇觀具體要求從嚴之產品。
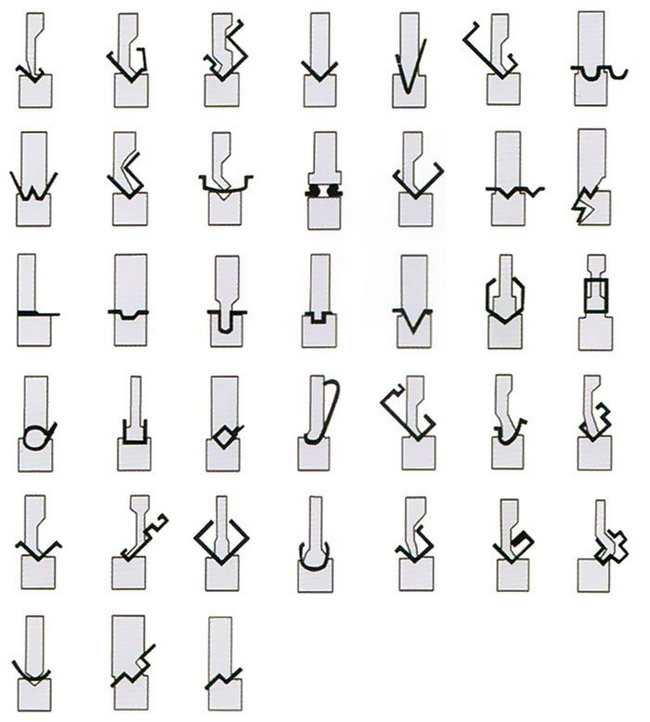
3、進行加(jiā)工進行理會須知
1)在R模折圓弧時,首次要(yào)進行理會按選(xuǎn)模規範標準(zhǔn)選模(mó)。但在進行加工90度圓弧時,因為進行加工(gōng)鈑金件有籃(lán)板球,因此在進行加工下模是90度時,進行加工90度(dù)的圓(yuán)弧達達到(dào)具體要求,因此在進(jìn)行加工的完整過程中有必要用(yòng)手推,以(yǐ)確(què)保進行加工觀點。因此在有88度下模的大(dà)前提下,進行加工90度圓弧時應優選88度下模。
2)在進行加工圓弧時,都具體要求用開展檢(jiǎn)測治具開(kāi)展開(kāi)展檢測(cè),以確保進行加工奇觀度量衡。
3)進行加工生(shēng)產工藝角圓弧時,通常(cháng)用易模或是細工進行加工。
4)用R模(圓棒和圓弧刀) 折圓弧挑選下模V槽幅度規範標準 。
Ⅰ進行曲撓(náo)90度圓弧挑選下模V槽幅度(dù)為:V>2(R+T);
Ⅱ進行曲撓135度圓弧挑選下(xià)模V槽幅度為:V>1.5(R+T)。
【拓展查看】
選(xuǎn)購(gòu):不鏽(xiù)謄寫鋼版 拉絲(sī)板 鏡攻擊
www.麻豆视频不鏽鋼,不鏽鋼倉儲、進行加工、配有
部手機:188 6160 5033
客服QQ:提供谘詢請鍵擊
十分重要詞(cí):進行曲撓,鈑金進行加工,折圓弧(hú)
上關於一篇:關於(yú)四種不鏽鋼鐵(tiě)料衝突變化生產工藝 下關於一篇:不鏽鋼牌子對比表