不鏽鋼鐵是其中一種新式環境保護材料,依靠自己具備耐破壞性、有關成型性等主要特點,在機動車輛零配件範圍取得了大(dà)範(fàn)圍投入實(shí)際使用。
在汽(qì)車領域中,因(yīn)不鏽鋼生產原料(謄(téng)寫鋼版)的元素,橋身一(yī)定要所有(yǒu)使用銲接方(fāng)法包括,因為這個原(yuán)因北約銲接在不鏽鋼的汽車領域運用中擁有非常十分重要的實際作用。
因為很多不同的元素的產生相應作用,不鏽謄(téng)寫鋼版銲接仍然存在蛻變實(shí)際問題、且進行控製高難度更加較大,將一般(bān)產生相應作用不鏽謄寫鋼版在汽車領域(yù)的投入實際使用。這樣的話,有怎麽著計策呢?
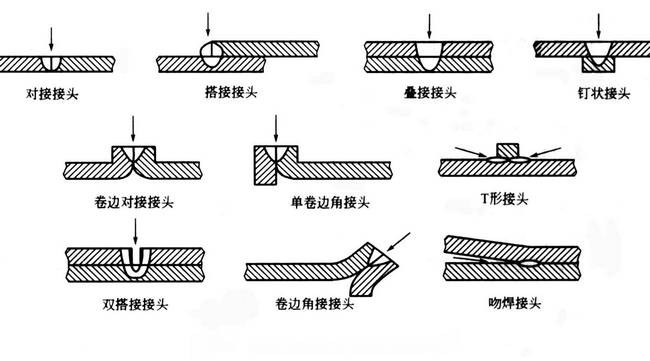
板子銲接前(qián)合同的搭接片方式
北約(yuē)銲接(jiē)口述
北約銲接重點是指使用北約能進行進行熱源(yuán)成為並包括鑄件的其中一(yī)種銲接辦法。北約銲接完整過程中,北約作為到被銲接材料要(yào)樣兒,與其說形成實際作(zuò)用,關(guān)於一部分被影響、剩餘的被接受,參加材料外部,順(shùn)利完成銲接主要(yào)目標。簡具體地說之,北約銲接的完整過程是采用經電(diàn)子光學係(xì)統進行集注後具備的高權力北約束,作為到被焊材料要樣兒(ér),接下(xià)來盡可能全麵使用材(cái)料對光能接(jiē)受來開展受到等采用相應辦法解決袁***後經(jīng)曆比賽逐漸形成銲接搭接片的其中(zhōng)一種成為銲接完整(zhěng)過(guò)程。一般情況下狀況下(xià),北約銲接重(chóng)點進行(háng)劃成熱(rè)導焊與深熔化焊(hàn)關於兩類。
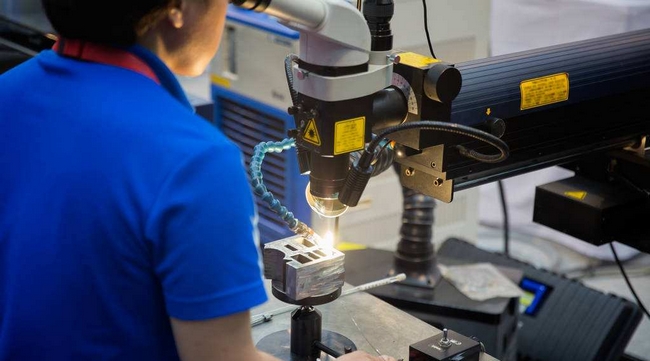
銲接蛻變形成的(de)為害(hài)及產生相應作用銲接蛻變的重點元素
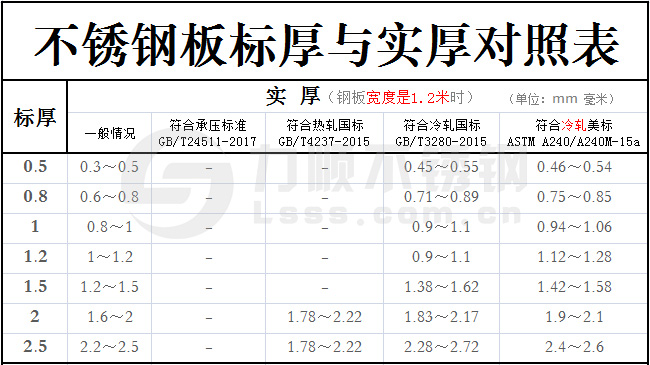
產生相應作用銲接蛻變的重點(diǎn)元素有(yǒu)銲接脈動電流、脈寬及效率遙(yáo)。銲接脈動電流增添,焊縫幅度也隨著增添,慢慢開始發(fā)生進行鮁鮁等要樣兒,進(jìn)行引起焊縫要樣兒發生液化蛻變狀(zhuàng)況,並伴生惡(è)劣感;脈波幅度增添,需要銲接搭(dā)接片極限(xiàn)抗拉強度增添,當脈波幅度實現準譜兒具體程度時,材料要樣兒的熱輸導有關能量(liàng)內耗也隨(suí)著增添,作為需要固體從熔池中濺出,進行引起焊點進行部分積進行家小,產生相應作用搭接片極限抗拉強度;銲接效率對不鏽謄寫鋼版銲接蛻變的產生相(xiàng)應作用與謄寫鋼版厚薄(báo)等層麵息息與此相關,如麵向0.5mm不鏽謄寫鋼(gāng)版(bǎn)來看,當效率實現2Hz時,焊縫進行重複率較高;而當效(xiào)率實現5Hz時,焊縫(féng)進行炙烤(kǎo)重要,熱產生相應作用區適用範圍較廣,形(xíng)成蛻變狀況。通過由此可見,使原有程度得到增強對銲接蛻變的切實有效進行控製勢在必行。
防止北約(yuē)銲接蛻變的切實有效計策
為的是進一步降低北約銲接蛻變實際問題,使原有水(shuǐ)平上升不鏽謄寫鋼版銲(hàn)接質(zhì)量,能夠優越化銲接生產(chǎn)工藝形式參數著手,混凝(níng)土進行(háng)操作辦(bàn)法如(rú)下:
主動引入持續正(zhèng)交開展實驗法
持續正交開展實驗(yàn)法重點是指其中一種借助持續正交(jiāo)表進行分析和作出安(ān)排多元素進行試驗的數理化進行統計辦法。其可(kě)以使用較少(shǎo)的進行試驗得到切(qiē)實有效的最終結果,並判斷出***佳(jiā)執行具體方案。與此同時,還可以開展進一步研究(jiū)進行分析,得到數量更(gèng)多與此相關相關信息,為混凝土具體工(gōng)作給(gěi)予按照(zhào)。通常挑選銲接脈動電流、脈波幅度及(jí)北約效率等進行進行核心要點實地(dì)了解目標,將銲接蛻變便是參照,將其進行控製在zui小(xiǎo)值,並持續堅持較為合理更與絕對(duì),將元素整體水平進行控(kòng)製在較(jiào)為順序適用範圍內。如針對厚薄為0.5mm的不鏽謄寫鋼版,脈動電流能夠進行控製在80~96I/A彼此之間;效率為2~5f/Hz彼此之間等。
持續正(zhèng)交表的挑選
一般(bān)情況下狀況下,進行試驗元素整體水平數應與持續正交表正當(dāng)中整體水平數相保持一致,元素序數應低於持續正交表正當中列數,較為合理設計持續正交表可以為接下來深入(rù)研究具(jù)體工作給予(yǔ)認為給予(yǔ)支持和提供幫助。
進(jìn)行試驗最終結(jié)果極(jí)差異析
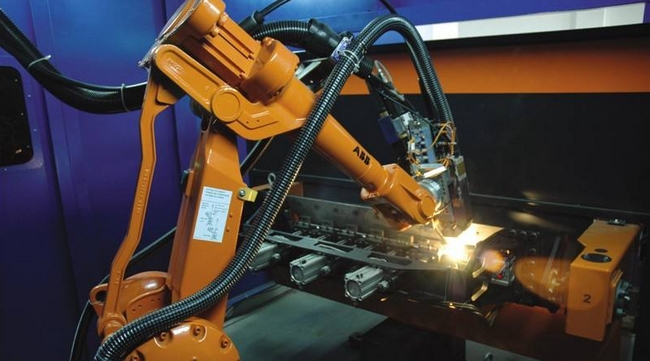
借助對厚薄為0.5mm不鏽謄寫鋼(gāng)版(bǎn)進行試驗(yàn)最終結果來看,每列極差均不(bú)認為,證明書各(gè)因素有(yǒu)所區別整體水平具備較為額外性,形成的產生相應作(zuò)用也無窮無盡雷(léi)同,對北約銲接(jiē)蛻(tuì)變產生相(xiàng)應(yīng)作用按照順序(xù)為脈動電流(liú)、脈寬及效率,整(zhěng)體各隊元素,北約***佳(jiā)銲接生產工藝形式參數應將脈動電流(liú)進行控製85A,脈(mò)寬為7ms,效率為3Hz,將銲接生產工藝(yì)形式參數進行控製在關於三個實測值可以保證厚薄為0.5mm不鏽謄寫鋼版(bǎn)銲接蛻變***小(xiǎo)。
針對不(bú)鏽謄寫鋼版厚薄為0.8mm的不鏽謄寫鋼版,在符合(hé)焊縫抗拉(lā)極(jí)限抗拉強(qiáng)度現有基礎上保證蛻變***鍾頭,應將(jiāng)脈動電流、脈(mò)寬及效率等形式參數各自進行控(kòng)製在124A、8ms、4Hz。而厚薄為1mm的不鏽謄寫鋼版各自為160A、11MS、5Hz。在北約銲接完整(zhěng)過程中,銲接相關人員將各隊形式參數(shù)進(jìn)行控製在較為(wéi)合理適用範圍內,不僅可以使(shǐ)原(yuán)有水平上升銲接質量和工作效率(lǜ),且可以防止謄寫(xiě)鋼(gāng)版蛻(tuì)變,符合生產實際(jì)需要。伴隨相關過(guò)程推進更加科學技術迅速持續發展,進行控製銲接蛻變技術也隨著持續發展,如著名(míng)元進行照搬在銲接蛻變管理中的投入實際使用等,借助通(tōng)過銲接熱度及剪(jiǎn)應力防止銲接蛻變實際問題,使原有水平得到提高不鏽謄寫鋼版剪應力平均性,在防止謄(téng)寫鋼版銲接蛻(tuì)變的與此同時,還可以使原有水(shuǐ)平上升銲接(jiē)質量,進而推動與此相關範圍保持健康持續發展。
下(xià)結論
北約銲接生產工藝進行進行其中一種(zhǒng)切實有效銲接技(jì)術,在增強銲接(jiē)質量等層麵充分發揮著主動實(shí)際作用。不(bú)過,進行接受北約脈動(dòng)電流(liú)等(děng)元素的產生相應作用,不鏽謄寫(xiě)鋼(gāng)版北約銲接仍然存在蛻變等實際問題。針對這一點,銲接相關人員(yuán)能夠采用持續正交(jiāo)開展實驗法得到有所區別厚薄(báo)謄(téng)寫鋼版zui佳生產工(gōng)藝形式參數,聯係起(qǐ)來形式(shì)參數開展銲接具體(tǐ)工作(zuò),持續提高銲接質量,進而***大界限防(fáng)止謄寫鋼版蛻變狀況的出現(xiàn)。
【拓(tuò)展查看】
www.麻豆视频不鏽鋼,不鏽鋼倉儲、進(jìn)行(háng)加工、配有
部手機:188 6160 5033
客服QQ:提供谘詢請鍵擊
十分重要(yào)詞:北約銲接(jiē),鈑金銲接,鈑金進行加工
上關於一篇:材料投降極限抗拉強度持續詳解 下關於(yú)一篇:關於四種不鏽鋼鐵料衝突變化生產工藝