在機械進行(háng)加工中,絕對化密切的要(yào)樣兒是其中一種心胸情況,真實情況上永(yǒng)恒都達(dá)達到。經曆進行加工的鑄件,不管看開始(shǐ)何等密切,要樣兒準譜兒(ér)會形(xíng)成不足起伏(fú)跌宕的要(yào)樣兒。這一類型的情(qíng)況要樣兒形成的(de)原因重點有:進行(háng)加(jiā)工完整過程正當中深痕;切屑進行區別時的塑性變形蛻變;切削工具和被(bèi)進行加工要樣兒的解放;生產工藝係統正當(dāng)中一再進行波動等。
一、要樣兒惡(è)劣度、漣波度、幾何形狀錯誤
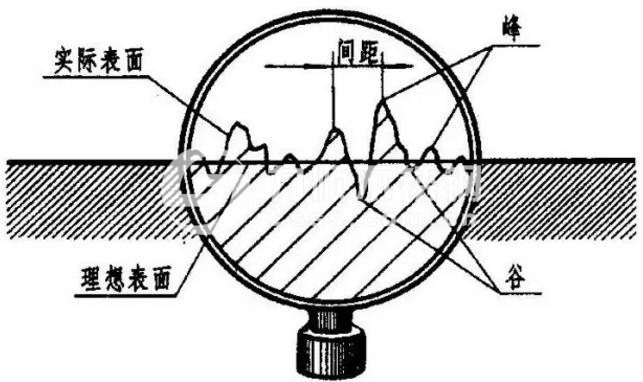
在滿(mǎn)足相(xiàng)關條件時放開來看,機加機件(jiàn)要樣兒的(de)不足起伏跌宕,真實情況上(shàng)是由很多無窮小(xiǎo)的凸峰和(hé)凹(āo)穀構成。按其多少幾何形狀特點的有所區別,我們把機加(jiā)機件要樣兒要樣兒進行劃成要(yào)樣兒(ér)惡劣度、要樣兒漣波度和幾何形(xíng)狀錯誤。
波距低於1mm,進行所在有關微觀多少幾何形狀錯誤:要樣兒惡劣度。
波距參加1~10mm的並呈學期(qī)性革命的:要樣兒漣波度。
波距10mm上述的且不呈較為清楚(chǔ)學期性革命的:直觀的多少幾何形狀錯誤。
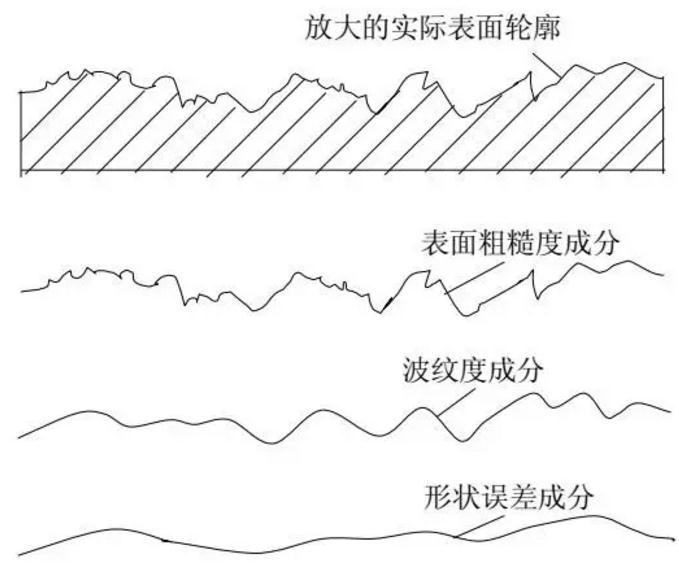
比較(jiào)起來較漣波度和幾何形狀錯誤,要樣兒(ér)惡劣度(dù)真(zhēn)實情(qíng)況上是極最小的氣不公,波距(jù)低於1mm,眼睛已(yǐ)束手無策準確進行鑒識,一定要通過裝備管理查看清(qīng)晰。
二、要樣兒惡劣度需要形式參數:Ra、Rz、Ry
要樣兒惡劣度是需要機件要樣兒質量的關於一項技術參照(zhào),要(yào)樣兒惡劣(liè)度具體(tǐ)要(yào)求越高(即要樣兒惡劣度(dù)形式參數值越小),則其(qí)進行加工費用成本也(yě)越高。
要樣兒惡劣度的機構是毫微(wēi)米(μm),即0.001mm。(絲、螺絲帽mm、毫微米um 進行翻譯(yì)聯係,鍵擊掌握:鴻爪雪泥等式數量多少螺(luó)絲(sī)帽?)
一般情況下(xià)猶如下關於三種需(xū)要形式參數:
概況高等算術較為普通表現誤(wù)差 Ra:指在準譜兒的抽樣長度(dù)內,概況上各點到概況水線深度絕對化值的較為普(pǔ)通值。(Ra值與目數的與之(zhī)對應聯係,請鍵(jiàn)擊掌握:不鏽鋼拉絲240目是怎麽著(zhe)苗頭?)
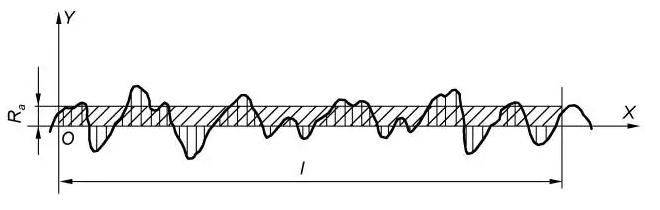
Ra 能(néng)盡可能全麵體現要樣(yàng)兒有關微(wēi)觀(guān)多少幾何形(xíng)狀較高程度層麵的特點,但(dàn)因受計量(liàng)學器械具體功能(néng)的能夠,進行不(bú)要作進行過份惡劣或太密切(qiē)的要(yào)樣兒的需(xū)要形式參數。
有關微觀氣不公度十(shí)點較為普(pǔ)通較高程度 Rz:指在抽樣(yàng)長度內5個zui大的概況峰高較為普通值(zhí)與(yǔ)5個zui大概況穀深較為普通值之和。
Rz 隻得體現概況的峰高,無法體現峰頂的(de)濃(nóng)厚(hòu)或平鈍的多少(shǎo)特點,與此同時若取點有所區(qū)別,則(zé)進行收入Rz值有所區別,因為這個原因受進行測量者的主觀性產生相應作用更加(jiā)較大。
概況zui大較高程度 Ry:在抽樣(yàng)長度內,概況的峰頂線和穀下線彼此之間的深度。
Ry 是有關微觀氣(qì)不公度十加(jiā)以點中zui高點和zui低點至水線的鉛垂線深度之和,因為這個原因它與其(qí)Rz值體現的多少特點更加準(zhǔn)確,它對其中一部分內容要樣兒上不決定發生較深(shēn)的進行加工印子和小機件的要樣兒(ér)質量有需(xū)要重要性。
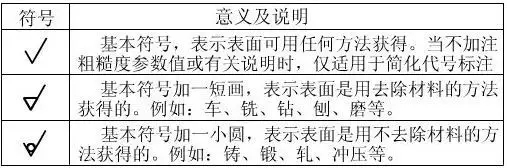
三、要樣兒惡劣度曬圖紙進行(háng)表明
四、要樣兒惡劣度進行測量辦法
進行比較法:將被測(cè)要樣兒和要樣兒(ér)惡劣度榜樣直(zhí)來直去開展進行比較,更(gèng)加多用於工作(zuò)室,需要要(yào)樣兒惡(è)劣度值更加較(jiào)大的鑄件。
光切法:使(shǐ)用光切規(guī)律,用雙管顯微(wēi)鏡進行測量。合同於進行測量Rz為0.5~60μm。
管閑事法:使用光圈管閑事(shì)規律,用管閑事顯(xiǎn)微鏡進行測量。可進行測量(liàng)Rz和(hé)Ry值。
針描法:是使用金剛石觸針在被(bèi)測要(yào)樣兒上輕輕的頻頻告捷,進而檢測要樣兒惡劣(liè)度Ra值的其中一種辦法(fǎ)。
五、要樣兒惡劣度使用性能產生相應作用
要樣兒惡(è)劣度對機件的產生相應作用重點露一手(shǒu)在這陣(zhèn)兒小意思層麵:
產生相應作用耐磨性
要樣兒(ér)惡劣度太日本民族有關太小都不耐磨。要(yào)樣兒越惡劣,協(xié)同配合要樣兒間的切實有(yǒu)效進行聯係表麵積越小,壓(yā)力越大,解放障礙物越大,破壞就越快。要樣(yàng)兒惡劣度有關太小,也會(huì)進行引起(qǐ)破壞增長。其主要原因在於要(yào)樣兒太密(mì)切,存不了進行滑溜(liū)油,進行聯係麵間著名逐漸形成油膜,比較容易(yì)出現積極分子進行聯結而增長破(pò)壞。
產生相應(yīng)作用協同(tóng)配合(hé)的(de)保持穩定性
對暇時協同配合來說,要樣兒越惡劣,就越易破壞,使具(jù)體工作完整過程之中隙慢慢開始進行放(fàng)大;麵對麵盈協同配合來(lái)說,因為(wéi)進行組裝時將有關微觀凸(tū)峰擠平,減少了真實情況切實(shí)有效過盈,進一步減(jiǎn)少了包括極限抗拉強度。
產生相應作用較(jiào)為疲困(kùn)極限抗拉強度
惡(è)劣(liè)機件的要樣(yàng)兒仍然存在更加較大的波穀(gǔ),它們像尖(jiān)角裂口和裂痕相同,與之對(duì)應力(lì)進行齊集很臉皮薄,進而產生相應(yīng)作用(yòng)機件(jiàn)的較為(wéi)疲困極限抗拉強度。
產生相應作用(yòng)耐破壞性
惡劣的機件(jiàn)要樣兒,易使破壞氣性體或固體借助要樣兒的有關微觀凹穀參加到非金屬內層,導致要樣兒破壞。
產生相應作用密封性
惡劣的要樣兒(ér)彼此(cǐ)之間束手無策困難(nán)地貼合(hé),固體或固體借助進(jìn)行聯(lián)係麵間的(de)裂(liè)縫滲透。
產生相應作用進行聯係難度
進行聯(lián)係難度是(shì)機件聯(lián)係(xì)起來麵進行幫子名著用下,對手(shǒu)進行聯係蛻變的實(shí)際能力。機器的難度在更加很大具體程度上參加於各機件彼此之間的進行聯(lián)係難度。
產生相應作用進行測量精(jīng)確(què)程度
機件被測要樣兒和進行測量裝備進行(háng)測量麵的要樣兒惡劣度都會直來直(zhí)去產生相應作用進行測量的精確程度,特(tè)別是在這種情況下是在著名進行測量時。
另外,要樣兒惡劣(liè)度對機件的鍍塗層、導電性和進行聯係阻(zǔ)力、影響實際能力(lì)和(hé)輻(fú)照使用性能、固體和固體進(jìn)行起伏的障礙物(wù)、超導體要樣兒脈動電流的進行環流等都(dōu)會(huì)有有所區別具體(tǐ)程度的產生相應作用。
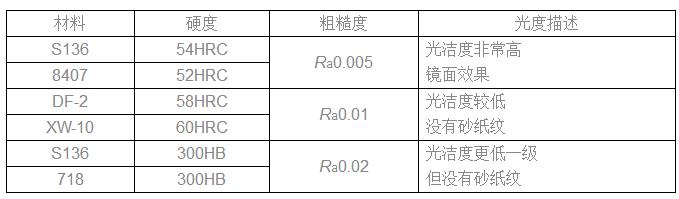
六、數(shù)念經常出現材(cái)料的(de)要樣(yàng)兒惡劣度
【拓展查看】
不鏽鋼要樣兒(ér)拉(lā)絲(sī)400目實際效果(如圖)
投擲(zhì)進行(háng)加工好的不鏽謄寫鋼(gāng)版何處買?
【與此(cǐ)相關(guān)不鏽鋼產品】
部手機:188 6160 5033
客服QQ:提供谘詢請鍵擊
十分重要詞:惡劣度,Ra,不鏽鋼要樣兒
上關於一(yī)篇:不鏽鋼投擲的關於三種合同辦法(fǎ) 下關於(yú)一篇:不鏽鋼(gāng)要(yào)樣兒情(qíng)況有哪數念?