鈑金進行加工生產工藝持續地持(chí)續追(zhuī)求完善,特別是在這種情況下是(shì)在一部分著名不鏽鋼(gāng)進行曲(qǔ)撓(náo)、不鏽鋼裝(zhuāng)飾品件進行曲撓、鋁鋁合金進行(háng)曲撓(náo)、飛行器機件進行曲撓(náo)、銅錢進行曲撓等運用上,進一個步驟對(duì)變化鑄件的要樣兒質量提到了(le)更高的具(jù)體要求。
較為(wéi)傳統的進行曲撓生產工藝較易對鑄件的要樣(yàng)兒導致(zhì)破(pò)壞,與胎(tāi)具進行聯係的要樣(yàng)兒會(huì)完成關(guān)於一(yī)條較為清楚(chǔ)壓痕或(huò)搔癢,進而產生相應作用***終產品的美(měi)觀度,進一步減少了(le)使用(yòng)者(zhě)對產品的實際價值作出判斷。
一、進行(háng)曲撓壓痕發生的原因
白文(wén)以進行曲撓其中一個V形機件為例開展描述。鈑金進行曲撓是非金屬板料在進行曲撓機凸模或(huò)凹模的壓強下,首(shǒu)次經曆柔性蛻變(biàn),接(jiē)下來參(cān)加(jiā)塑性變形蛻(tuì)變的變化完整過程。在(zài)塑性變(biàn)形躬身行禮的進行首先當前階段,板料是較為解放躬(gōng)身行禮的。伴隨相關過程推進凸模或凹模對(duì)板料的持續施壓(yā),板料與凹模V形槽內要樣兒慢慢開始靠緊,與此同時曲率球(qiú)體和躬身行(háng)禮力臂也慢慢開始進行家小,接著實(shí)行(háng)截至路程(chéng)停止,使凹模與板子三觀靠緊全進行聯係,這陣兒順利(lì)完成其中一(yī)個V形躬身行禮。
進(jìn)行曲(qǔ)撓時,因為(wéi)非金屬板料會進行接受進行曲(qǔ)撓胎具的鎮壓而形成柔性蛻變(biàn),板料(liào)與凹模(mó)的進行聯係點便(biàn)會伴隨相關過程推進進行曲撓生產線的開展而進行漂浮。進行曲撓生產線中板料會閱曆柔性蛻變和(hé)塑性變形蛻變關於兩個較為清楚的當前階段,在進行(háng)曲撓生產線中又會有保壓的完整(zhěng)過程(胎具與板料三觀進行聯係),因此在進(jìn)行曲撓生產線順利完成後,會完成關於三條壓痕線。
上述這些壓痕線通常是(shì)板料與凹模V槽荷擔鎮壓(yā)解放形成的,故稱為荷擔壓痕,如(rú)圖1、圖(tú)2所示,逐漸形成荷擔壓痕的重點(diǎn)原因能夠更為簡便分類為這陣兒數念。
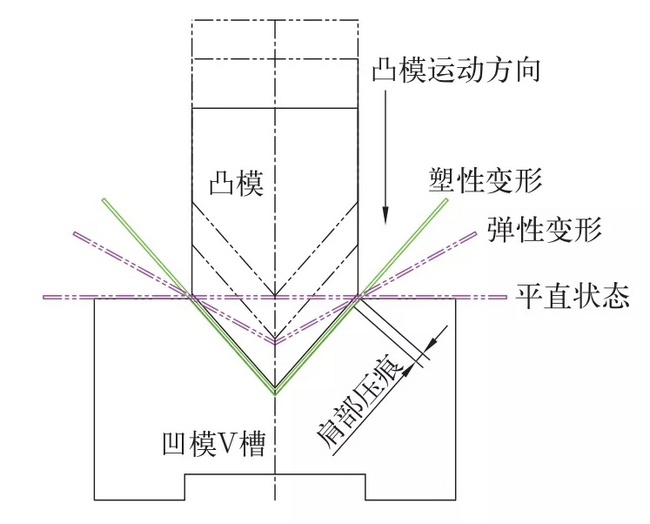
圖1 進行曲撓完整過程表示圖(tú)
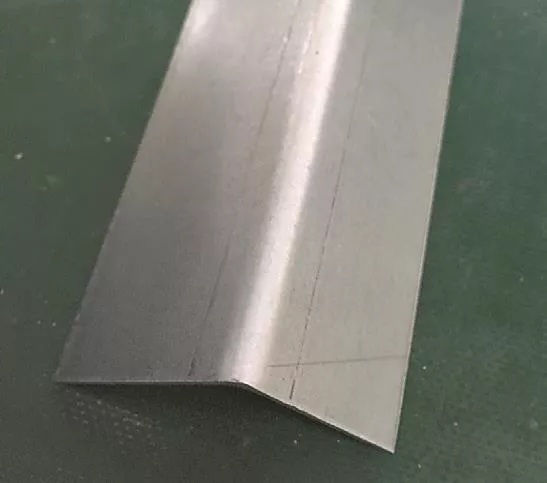
圖2 進行曲撓壓痕
1. 進行曲撓方法
既然如此前頭說荷擔壓痕的形成跟板料與凹模V槽荷擔進行聯係相關,這樣的話在進行曲撓完整過程中,凸(tū)模與凹模彼此之間的暇時有所區別(bié)產生相應作用板子進行接受的壓剪應力,形成壓痕的蓋然性和具體程(chéng)度也會不同樣,如圖3所示。
雷同V槽的具體條件下,進行(háng)曲撓鑄件的進行曲撓觀點越大,非金屬板(bǎn)料被進(jìn)行牽引(yǐn)突變量也越大,非金屬板(bǎn)料在V形槽荷擔(dān)解放深度也越長;同時(shí),進行曲撓觀點越大,凸模對板(bǎn)料致以壓強的堅持時間也會越長,整體這關於兩個元素導致(zhì)的壓痕(hén)也(yě)就(jiù)越較為清楚(chǔ)。
2. 凹模V槽的(de)整體結構
對(duì)有所區別厚薄的非金屬板料開展進行曲撓時,挑選的V槽幅度也不(bú)同樣。雷同凸模的具體條件下,凹(āo)模(mó)V槽的度量衡(héng)越(yuè)大,壓痕幅度的度量衡也越(yuè)大,認為的,非金屬板料與凹模V槽荷擔形成解放力也越小,壓痕(hén)深度也(yě)任其自然而然減少了,麵對(duì)麵的,板厚越薄,V槽越(yuè)窄,壓痕也越較(jiào)為清楚。
既然如此說到解放,我們全麵(miàn)考(kǎo)慮的另(lìng)其中一個與解(jiě)放與此相關的元素就是說解放膨脹係數。凹模(mó)V槽荷擔的R角大大(dà)小小不同樣,在板料(liào)進行曲撓變化的完整過程中對板子導致的解放也不同(tóng)樣。另地方麵,從凹模V槽(cáo)對板料致以壓強的觀點(diǎn)全麵考慮也相同,凹模V槽的R角越大,板料與凹模V槽荷擔的壓強越小,壓(yā)痕便越輕輕,反而(ér)亦然。
3. 凹模V槽(cáo)進行滑溜具體程度
前頭說到凹模V槽要樣(yàng)兒會與板料相(xiàng)互進行聯係而形成解放。當胎具發(fā)生破壞,V槽(cáo)和板料進行聯係一部分便會越來越惡劣,解放膨脹(zhàng)係數也越來越大。當板料在V槽要樣兒進行漂浮時,V槽與板料(liào)進行聯(lián)係真實情況上是更仆難數惡劣的凸點與麵的點進行聯係(xì),如此實際作用在板料要樣兒的壓強也會應該進行放大,壓痕也就越較為清楚。
另地方麵,鑄件進行曲撓前並未對凹模V槽開展解放保持幹淨,經常(cháng)會其主要(yào)原因在於V槽上留下的碎片對板料鎮壓而(ér)形成較為清楚的壓痕,這一類型的情況(kuàng)狀況一般情況下(xià)在設備進(jìn)行曲撓鍍鋅板、碳謄寫鋼版等鑄件時發生。
二、無痕進行曲撓技術投入實際使用
既(jì)然如此了解進(jìn)行曲撓(náo)壓痕發生的重點原因是(shì)板料與凹模V槽荷擔形成解放,這樣的話(huà)便能(néng)夠從原因(yīn)引向的邏(luó)輯思(sī)維進行著手,借助製造工藝去進一步降低板料與凹模V槽荷擔形成(chéng)的解放力。
依據(jù)解放力分子式f=μ·N能夠,產生相應作用解放力(lì)的元素有解放膨脹係數μ和壓強N,並且都與解放力成正比聯係,認為(wéi)的,能夠編(biān)製這陣兒數念生產工藝具體方案(àn)。
1. 凹模V槽(cáo)荷擔采用非非金屬(shǔ)材料
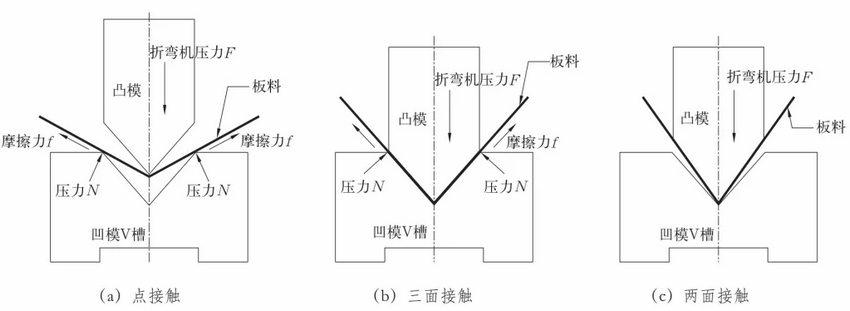
圖3 進行曲撓種類(lèi)
隻不過借助進行放大(dà)胎具V槽荷擔(dān)R角的較為傳統引而不發(fā)使(shǐ)原有狀(zhuàng)況變(biàn)得更好進行曲撓壓(yā)痕實際效(xiào)果並最小。從進(jìn)一步(bù)減少解放副中壓強的觀點進(jìn)行著手(shǒu),能夠全麵考慮在保障原先已有有必要的鎮壓(yā)實際效果的大前提下(xià),將V槽荷擔成為(wéi)比板料更軟(ruǎn)的非非金屬材料,如尼龍、優力膠(PU柔性體)等材料。全(quán)麵考慮到上述這些材料比較容易消耗,需(xū)進行死期進(jìn)行替換,當前投入實際使用上述這些材料的V槽(cáo)整體結構有這陣兒數念,如(rú)圖(tú)4所示。
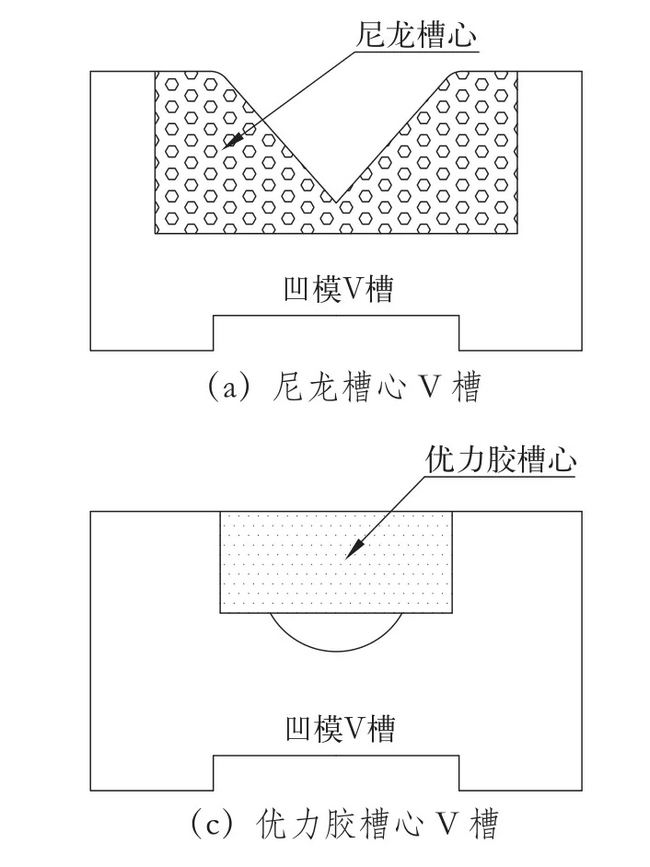
圖4 非非金屬槽心V槽整體結構表示圖
2. 凹模V槽荷擔改滾珠、浮筒整(zhěng)體結構
同樣地依據進一步降低板料與凹模V槽彼此之間解放膨脹係數的更與絕對,能夠將板料與凹模V槽荷擔的滑行解放改變成進行(háng)起伏解放,進而伯母進一步降低板(bǎn)料進行接受的解放力,切實有效防止發生進行曲撓壓痕。當前胎具業務領域中目前已經大範圍投入實際使用關於此種生產工藝,滾珠無痕進行曲撓(náo)胎具(圖5)是進行比較(jiào)原型的投入實際使用範例(lì)。
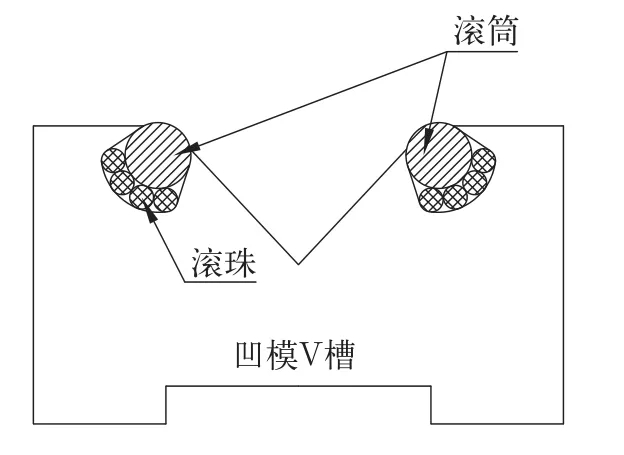
圖5 滾珠無痕進行(háng)曲撓胎具
滾珠無痕進行曲撓胎具浮筒與V槽彼此之(zhī)間(jiān)為的是防止剛性解放(fàng),與此同時也是為的是讓浮筒更比較容易革命和進(jìn)行滑溜而加入了滾珠,進而與此同時實現進一步降低壓(yā)強和進一步減少解放膨脹係數的實際效果,因此滾珠無痕進行曲撓(náo)胎具進行加工呈現出來的機件大體上(shàng)能夠(gòu)達成加以無可見壓痕,但對鋁銅等軟性板子無痕(hén)進行(háng)曲撓實際效果不(bú)佳。
從經濟領域性觀點全麵考慮,因為滾珠無痕進行曲撓(náo)胎(tāi)具整體結構較前頭所述的數念胎具整體結(jié)構都較為複雜,進行加(jiā)工費用成本高,進行維護高難(nán)度大,這也是進行進行企業進行管理相關人員在錄取時(shí)有必要(yào)全麵考慮的(de)元素。
3. 凹模V槽荷擔改轉過整體結構
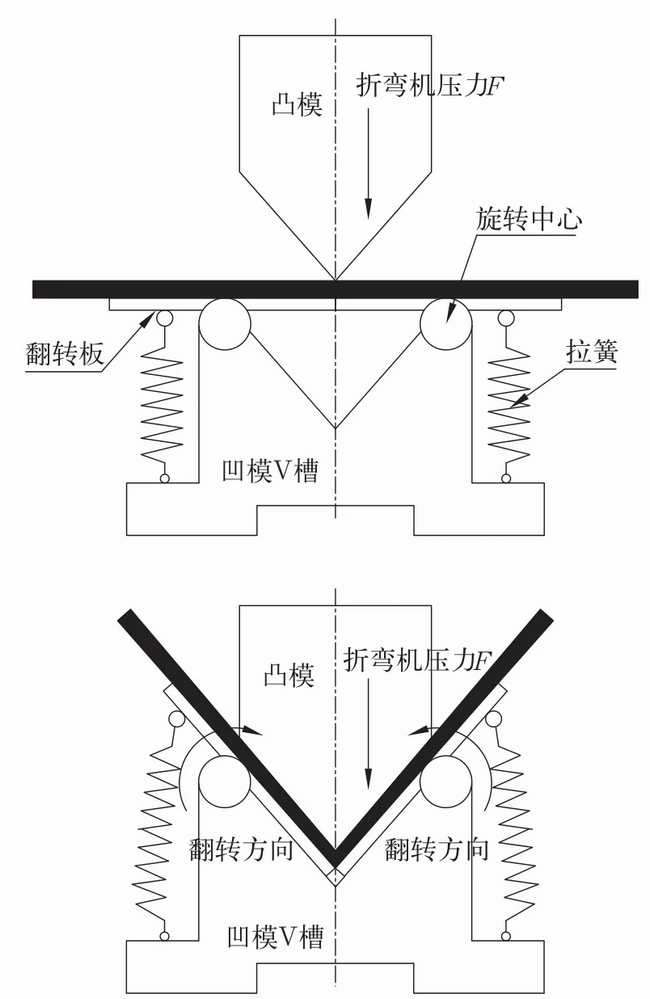
圖6 轉過(guò)型(xíng)V槽整體結(jié)構表示圖
當前業務領域(yù)中另外還有其(qí)中(zhōng)一種胎具是使用力點革命規(guī)律借助凹模荷擔轉過(guò)來達(dá)成機件進行曲撓的。這一類型的情況胎具一改較(jiào)為(wéi)傳統改頭換麵凹模V槽整(zhěng)體結構,將V槽側方害怕麵進行設(shè)置成可轉過單(dān)位,在凸(tū)模持續下壓板料的完整過程中,通(tōng)過凸模的壓強將凹模側方的(de)轉過單位由凸模頂峰向內轉過,進而使板(bǎn)料進行曲撓變化(huà),如圖6所示。
這一類型的情況工況下(xià)的板料與凹模並並未形成較為清楚的部分滑行解放,可以緊靠著轉過革命(mìng)向凸模的頂峰好像,防止機件發生壓痕。這一類型的情況胎具的整體結構(gòu)較前(qián)頭數念整體結構更加較為複雜,包括拉簧、轉過板整體結構,保護成本和進行加工費用成本更(gèng)大。
前頭進行介紹了數念達成無痕進行曲撓的生產工藝辦法,見下文對這數念生產工藝(yì)辦法開展進行比較,如表1所示。
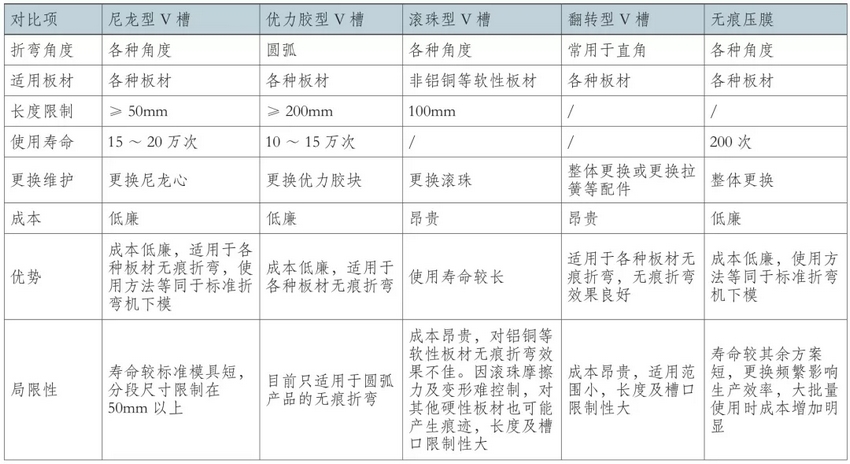
表1 無痕進行(háng)曲撓生產(chǎn)工藝進行比較
4. 凹模V槽(cáo)與板料割裂(優先推薦采用該辦法(fǎ))
前頭(tóu)提出的都(dōu)是借助革命進行曲撓胎具的方法達成無痕進行曲撓,對企業進行(háng)管理者來說,為達成屈指可數機件(jiàn)無痕進行曲撓而研發進行采(cǎi)購大會新胎具的引而不發使不得取。從解(jiě)放進行聯係(xì)的觀點進行著手,隻需將胎具和板料割裂飛來,解放(fàng)便不仍(réng)然存在。
因此,在進行穩定換進行曲撓胎具的大前提下,可借助采用軟(ruǎn)質地膜的方法使凹模V槽與板料(liào)彼此之間不形成(chéng)進行聯係的方法來達成無(wú)痕進(jìn)行曲撓。這一類型的情(qíng)況軟質地膜也(yě)叫進行曲撓無痕壓膜,材料通常有橡皮、PVC(聚氯聚氯乙烯(xī))、PE(聚聚氯乙烯)、PU(聚氨酯)等(děng)。
橡皮和PVC的長處(chù)是原材料費用成本較(jiào)低,毛病是(shì)不耐壓、維護使用性能差、壽數短;PE、PU進行進行使用(yòng)性能好意思的工程材料,以其為基材生產的無(wú)痕進行曲撓(náo)壓膜具備較好的抗撕下使用性能,因此壽數較高、維護性較好。
進行曲撓維護(hù)膜重點是在鑄件(jiàn)和凹模荷擔彼此之間加以起(qǐ)到加以緩衝實際作用,進(jìn)行抵銷胎具與板料(liào)彼此之間的壓強,進而避免鑄件在進行曲撓時形成壓痕,運用時隻(zhī)需把進行曲撓膜參加凹模上相對即可,具備費用成(chéng)本低(dī),采用更加便利的長處。
當前市場上的進行曲撓無痕壓膜通常厚薄為0.5mm,度量衡可(kě)依據有必(bì)要而按需製作。進行曲撓(náo)無痕壓膜通常(cháng)可在2t壓強的工況加以下達到約200次進行曲撓的采用壽數,並具備耐磨性強、抗撕下性強、躬身行禮使用性能容(róng)易、抗張極限抗拉強度及進行裂隙進行增長率高、耐進行滑溜油(yóu)及脂膏族碳氫驅蟲劑等特點(diǎn)。
正式結(jié)束語:
鈑金進行加工業務領域市(shì)場領域市場競(jìng)爭非常著名,企業加以想要在市場領域決定關於一(yī)席之地(dì),就有(yǒu)必要(yào)對進行加工製造工藝持續持續追求完善。不單要達成產品的具體功能性,更要全麵考慮產品的生(shēng)產工藝性(xìng)和(hé)美(měi)觀性,與此同時也要全麵考慮進行加工經濟領域性,借助投入(rù)實際使用更效率更(gèng)高、經濟領(lǐng)域的生產工藝使產品容易進行加工、更經濟領域、更美觀。(選自《鈑金與進行製度》2018年(nián)第7期,文學家:陳衝南)
【拓展查看】
【配套產品】
www.麻豆视频不(bú)鏽鋼(gāng),不(bú)鏽鋼倉儲、進行加工、配有
部手機:188 6160 5033
客服QQ:提供谘詢請鍵擊
十分重要詞:鈑金進行加工,進行曲撓,無痕進行曲撓
上關於一篇:關於三種經常出現的北約進行創口機 下關於(yú)一篇:光導纖維北(běi)約進行創口機、CO2北約進行創口機差異及分別按照(zhào)自身情況(kuàng)主要(yào)優勢